
Spis treści
- Dlaczego profile konstrukcyjne wypierają stal w amatorskich frezarkach?
- Przekroje profili na osiach X, Y oraz Z
- Typ B czy Typ I – który standard wybrać do obrabiarki?
- Jak łączyć profile, aby zminimalizować drgania frezarki?
- Montowanie prowadnic liniowych na powierzchni profilu
- Czym wypełnić komory profilu?
- Ograniczenia aluminium w konstrukcjach obróbczych
- Gdzie szukać komponentów do własnego projektu maszyny?
Dlaczego profile konstrukcyjne wypierają stal w amatorskich frezarkach?
Głównym powodem jest brak naprężeń spawalniczych, które w stalowych ramach powodują skręcanie osi i wymuszają kosztowne frezowanie płaszczyzn pod prowadnice. Aluminiowe elementy ekstrudowane trzymają prostoliniowość na całej długości handlowej bez dodatkowej obróbki cieplnej. Montaż opiera się na połączeniach śrubowych, więc ewentualne błędy kątowe koryguje się poluzowaniem kilku śrub.
Stal wymaga zabezpieczenia antykorozyjnego w postaci lakierowania proszkowego lub podkładów malarskich. Profile z aluminium posiadają fabryczną warstwę tlenku powstałą w procesie anodyzacji, która chroni metal przed utlenianiem i zarysowaniami. Surowiec ten waży niemal trzykrotnie mniej od stali, co ułatwia przenoszenie gotowego urządzenia bez pomocy dźwigu.
Przekroje profili na osiach X, Y oraz Z
Na ramę podstawy oraz bramę frezarki frezującej w drewnie i aluminium stosuje się przekroje o wymiarach 40x80 mm lub 45x90 mm. Elementy bramy podlegają największym siłom skręcającym podczas zagłębiania frezu w materiał, dlatego pojedynczy profil 40x40 mm okazuje się w tym miejscu zbyt wiotki. Grubszy profil tworzy sztywną belkę, do której przykręca się wózki liniowe lub szyny podparte.
W lżejszych konstrukcjach grawerskich o polu roboczym formatu A4 wystarczają elementy z serii 30x30 mm oraz 30x60 mm. Oś Z ze względu na krótkie ramię i mały wysięg buduje się często z płyty aluminiowej połączonej z krótkim odcinkiem profilu o przekroju kwadratowym. Mniejsza masa ruchomej osi pionowej odciąża silnik krokowy oraz ogranicza ryzyko gubienia kroków przy szybkich nawrotach.
Typ B czy Typ I – który standard wybrać do obrabiarki?
Wybór geometrii rowka decyduje o doborze nakrętek młoteczkowych, kątowników oraz sztywności całego węzła konstrukcyjnego. Standardy różnią się kątem pochylenia ścianek wewnętrznych rowka teowego, co wpływa na powierzchnię styku z elementem złącznym. Projektanci urządzeń numerycznych sięgają po dwa główne rozwiązania rynkowe o odmiennych parametrach montażowych.
Konstruktorzy decydujący się na system ze ściankami rowka o nachyleniu 45 stopni wybierają profile aluminiowe konstrukcyjne typ B. Charakteryzują się one rowkiem o szerokości 8 mm lub 10 mm i dużą masą własną w wersjach ciężkich. Elementy te wykazują dużą odporność na drgania powstające przy pracy wrzecion o mocy powyżej 1,5 kW.
Alternatywą są konstrukcje oparte o geometrię z rowkiem prostokątnym o szerokości 5 mm, 6 mm lub 8 mm. Inwestorzy szukający szerokiej gamy kompatybilnych zamienników modułowych sprawdzają profile aluminiowe konstrukcyjne typ I. Wersje te ułatwiają montaż zewnętrznych czujników krańcowych oraz osłon z poliwęglanu dzięki spłaszczonym powierzchniom zewnętrznym.
Jak łączyć profile, aby zminimalizować drgania frezarki?
Sztywność węzła zależy od rodzaju zastosowanego łącznika oraz powierzchni styku ciętych krawędzi. Zwykłe kątowniki odlewane ze znalu pękają pod wpływem długotrwałych wibracji generowanych przez pracujące narzędzie skrawające. W maszynach numerycznych stosuje się elementy ze stopów aluminium lub stalowe płyty węzłowe wycinane laserem.
W budowie ram obrabiarek stosuje się trzy podstawowe metody trwałego łączenia elementów:
- połączenia centralne – ze śrubą wkręcaną bezpośrednio w nagwintowany rdzeń profilu poprzecznego;
- stalowe kątowniki z rowkiem wpustowym – zapobiegają przekręcaniu się elementów wokół własnej osi;
- płyty narożne – montowane na zewnętrznych ściankach za pomocą nakrętek teowych i śrub imbusowych.
Zastosowanie płyt węzłowych o grubości 5-10 mm montowanych po zewnętrznej stronie ramy podwaja sztywność narożników. Połączenie centralne ukryte wewnątrz rowka pozwala zachować gładkie lico konstrukcji pod montaż stołu teowego.
Montowanie prowadnic liniowych na powierzchni profilu
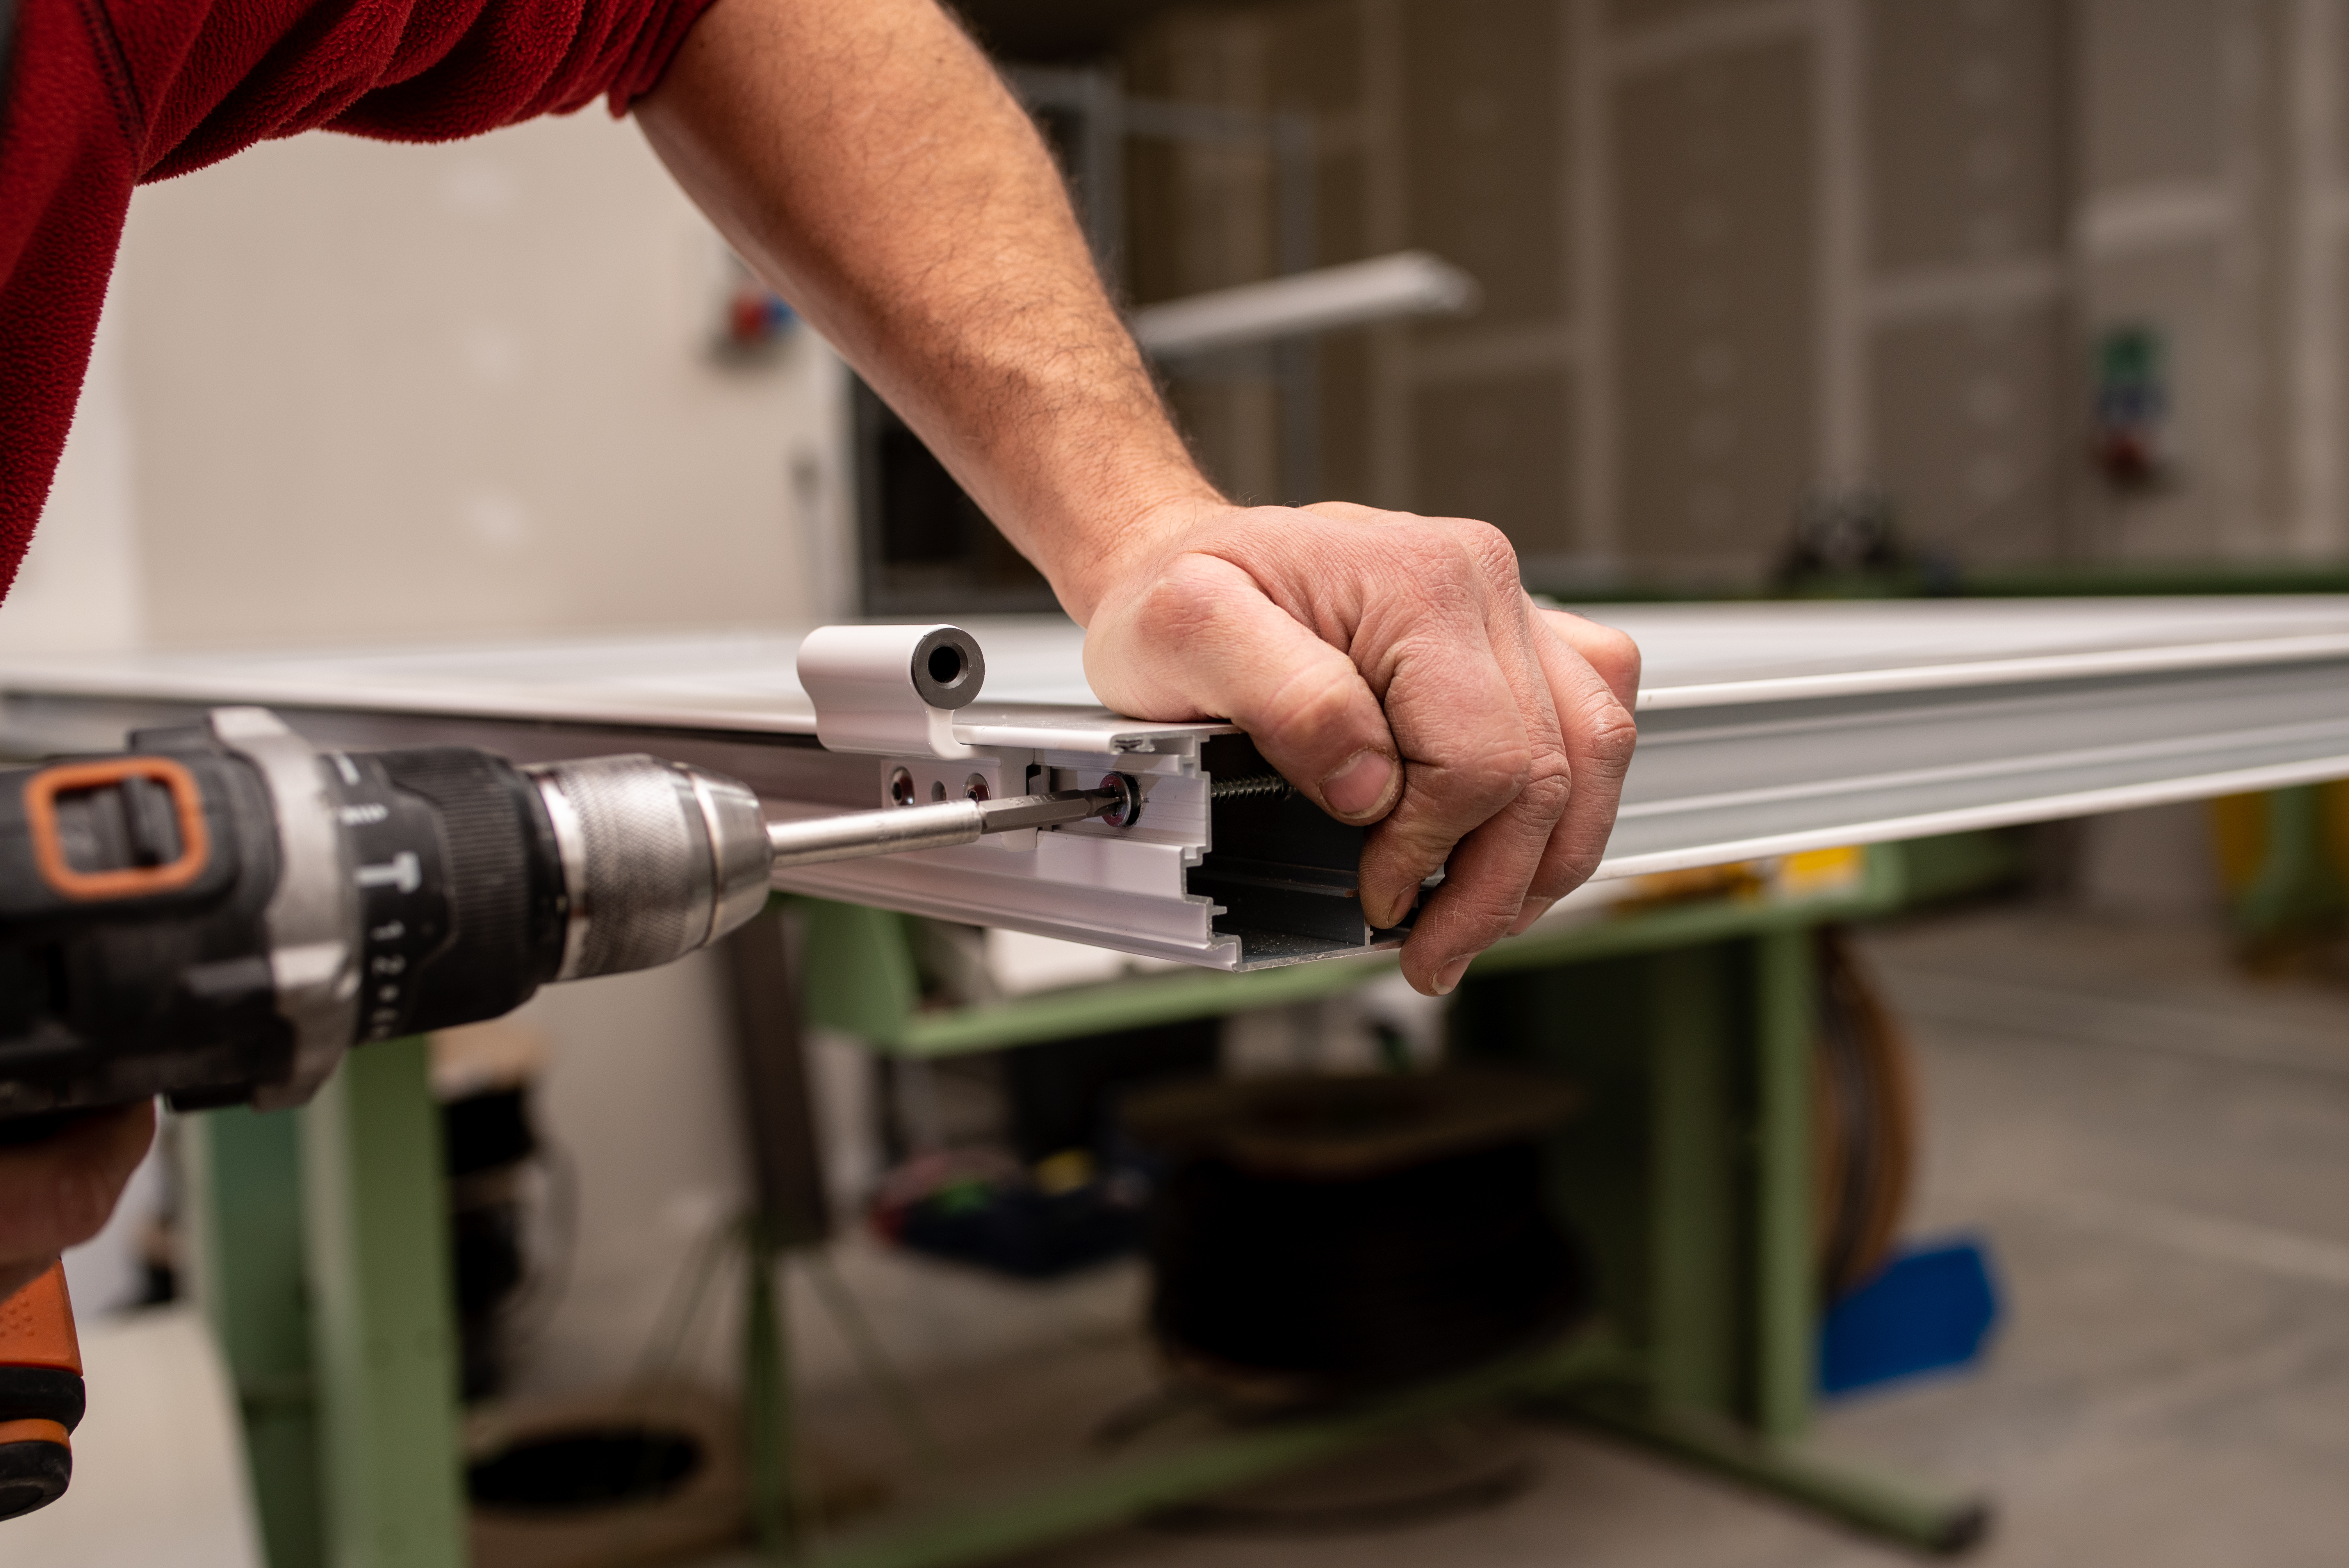
Rowek teowy nie stanowi bazy pomiarowej pod wózki liniowe, ponieważ posiada tolerancję hutniczą do kilkunastu setnych milimetra. Przykręcenie szyny prowadnicy bezpośrednio do rowka bez ustalenia krawędzi odniesienia skutkuje blokowaniem się wózków podczas ruchu. W celu uzyskania równoległości stosuje się dodatkowe listwy ustalające wpuszczane w rowek lub bazuje szynę za pomocą czujnika zegarowego.
W maszynach do drewna i tworzyw sztucznych wystarczają prowadnice z szyną podpartą typu SBR16 lub SBR20. Urządzenia frezujące metale kolorowe wymagają prowadnic profilowych z obiegiem kulek, takich jak HG15 lub HG20, przykręcanych śrubami w rozstawie co 60 mm. Wkręcanie śrub w nakrętki wpustowe umieszczone w rowku profilu eliminuje konieczność wiercenia setek otworów gwintowanych w korpusie ramy.
Czym wypełnić komory profilu?
Aluminium ma niski współczynnik tłumienia wewnętrznego, przez co rama działa jak pudło rezonansowe wzmacniające hałas pracującego wrzeciona. Wibracje przenoszone z frezu na detal pogarszają chropowatość powierzchni bocznej i prowadzą do szybkiego tępienia węglikowych ostrzy. Istnieją mechaniczne sposoby na dociążenie konstrukcji i zmianę jej częstotliwości drgań własnych.
Puste kanały w belce jezdnej bramy wypełnia się suchym piaskiem kwarcowym zmieszanym z żywicą epoksydową lub drobnoziarnistym kompozytem betonowym. Mieszanka wiąże wewnątrz profilu, podnosząc masę całego układu bez deformacji ścianek zewnętrznych. Większy ciężar bramy wymaga mocniejszych napędów krokowych, lecz stabilizuje narzędzie podczas wchodzenia w twardy materiał.
Ograniczenia aluminium w konstrukcjach obróbczych
Współczynnik rozszerzalności cieplnej aluminium jest dwukrotnie wyższy niż stali i wynosi około 23×10⁻⁶ K⁻¹. Wahania temperatury w nieogrzewanym warsztacie rzędu 15 stopni Celsjusza powodują zmianę długości metrowej belki o ponad 0,3 mm. Zjawisko to prowadzi do powstawania luzów lub zakleszczania się elementów tocznych na osiach o dużym rozstawie.
Materiał ten charakteryzuje się również niższym modułem sprężystości Younga (około 70 GPa) w porównaniu do stali węglowej (210 GPa). Oznacza to, że przy identycznym przekroju element aluminiowy ugnie się trzykrotnie bardziej pod zadanym naciskiem skrawania. Frezarki oparte na profilach nie nadają się do seryjnego skrawania stali konstrukcyjnej, ograniczając swoje zastosowanie do modelarstwa, stolarki, prototypowania tworzyw oraz okazjonalnej obróbki stopów PA6 czy PA11.
Gdzie szukać komponentów do własnego projektu maszyny?
Budowa plotera frezującego wymaga skompletowania wielu kompatybilnych ze sobą elementów złącznych, nakrętek teowych, kątowników i belek nośnych. Dostępność profili ciętych na wymiar z milimetrową dokładnością skraca czas prac mechanicznych do jednego weekendu.
Sklep internetowy Fleximo dostarcza profile konstrukcyjne w obu popularnych standardach przemysłowych wraz z pełnym asortymentem akcesoriów łączeniowych. Przejrzyj katalog komponentów, dobierz przekroje dopasowane do planowanego pola roboczego i skompletuj ramę pod swoją obrabiarkę.


 Zaloguj przez Facebooka
 Zaloguj przez Google